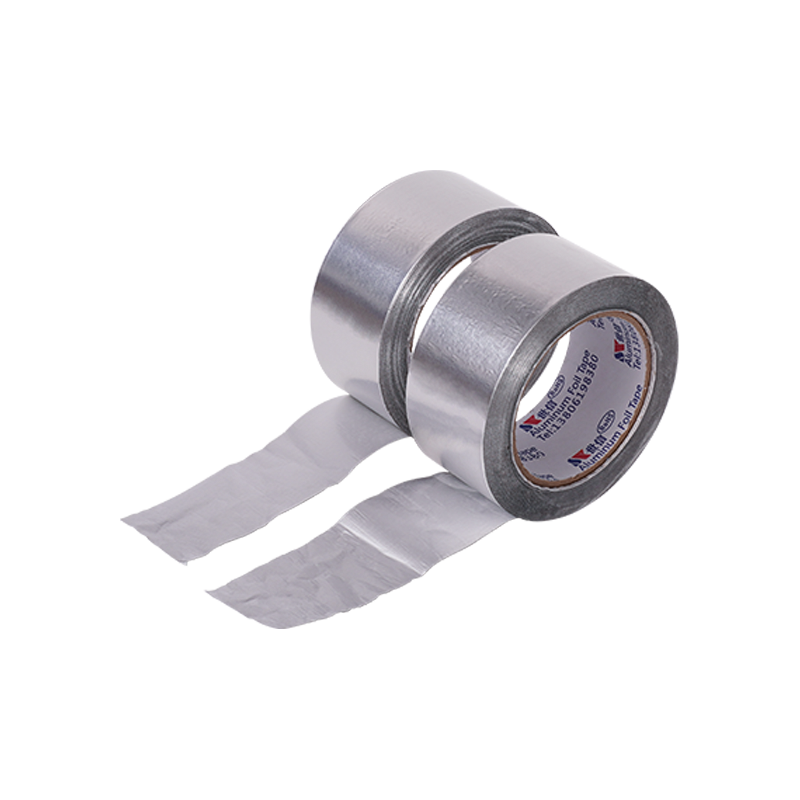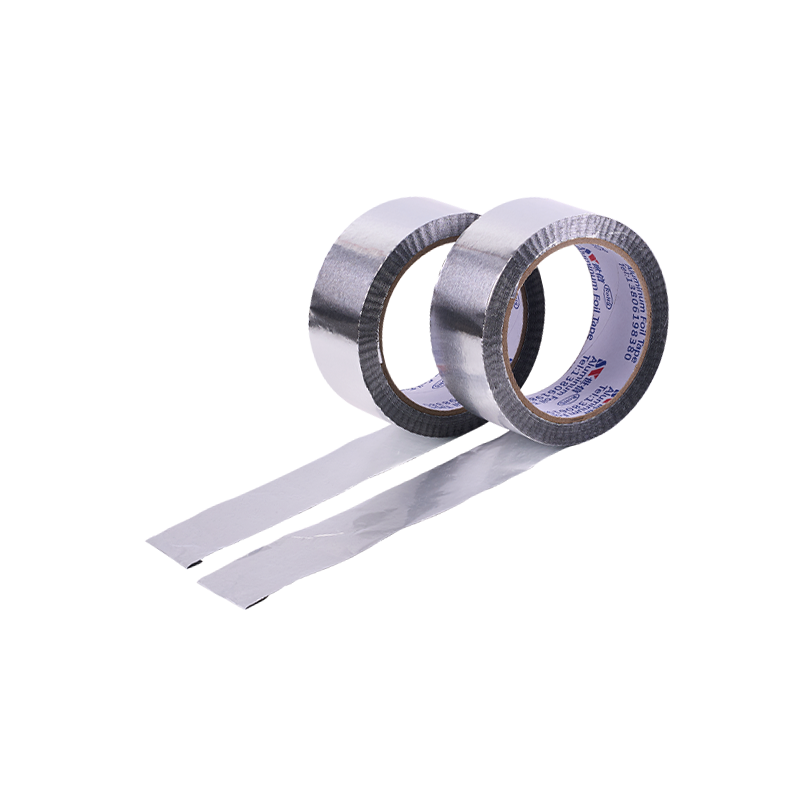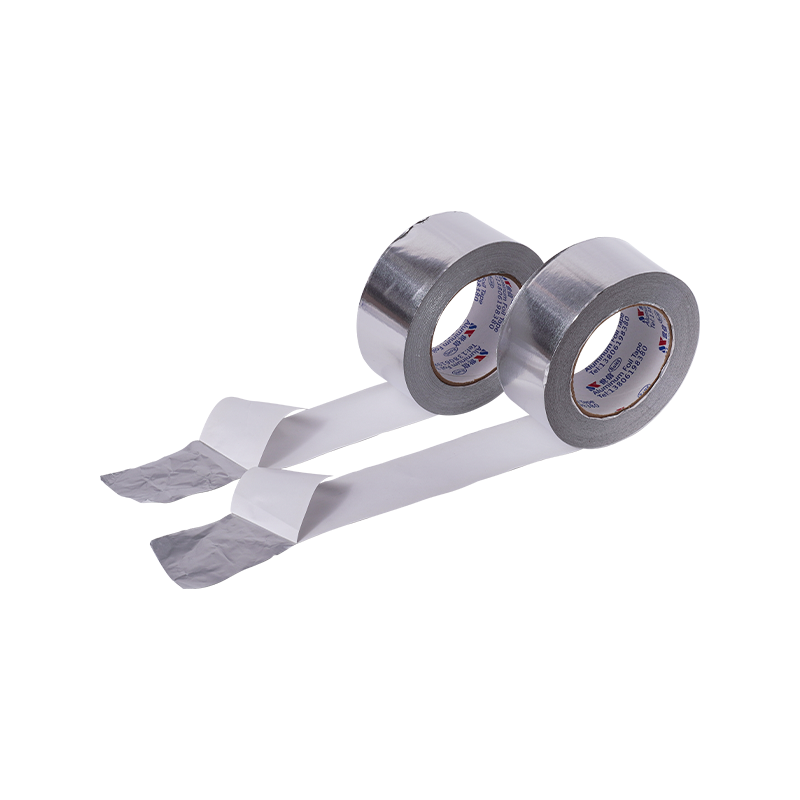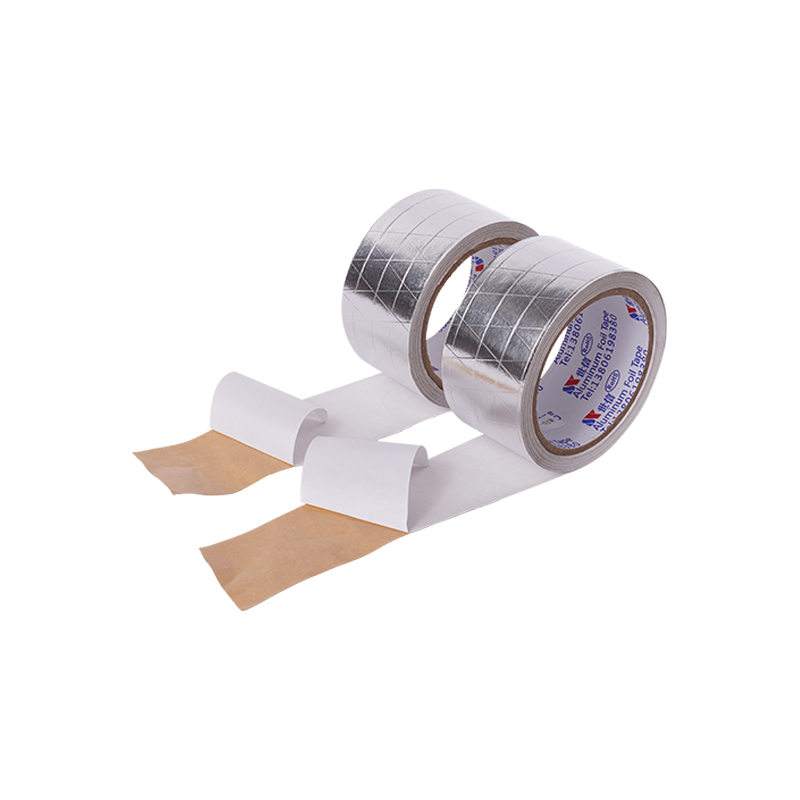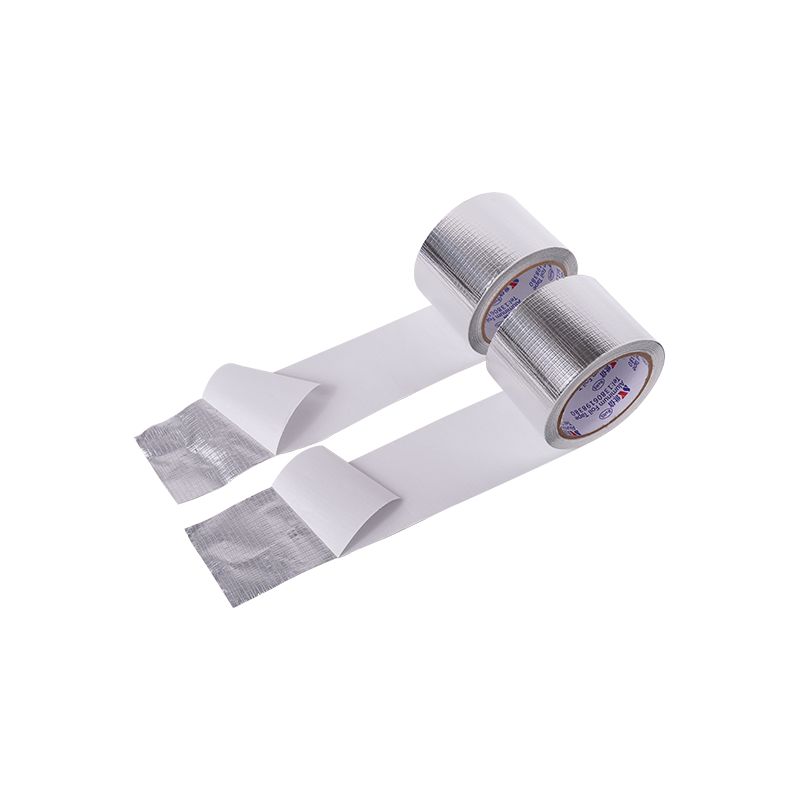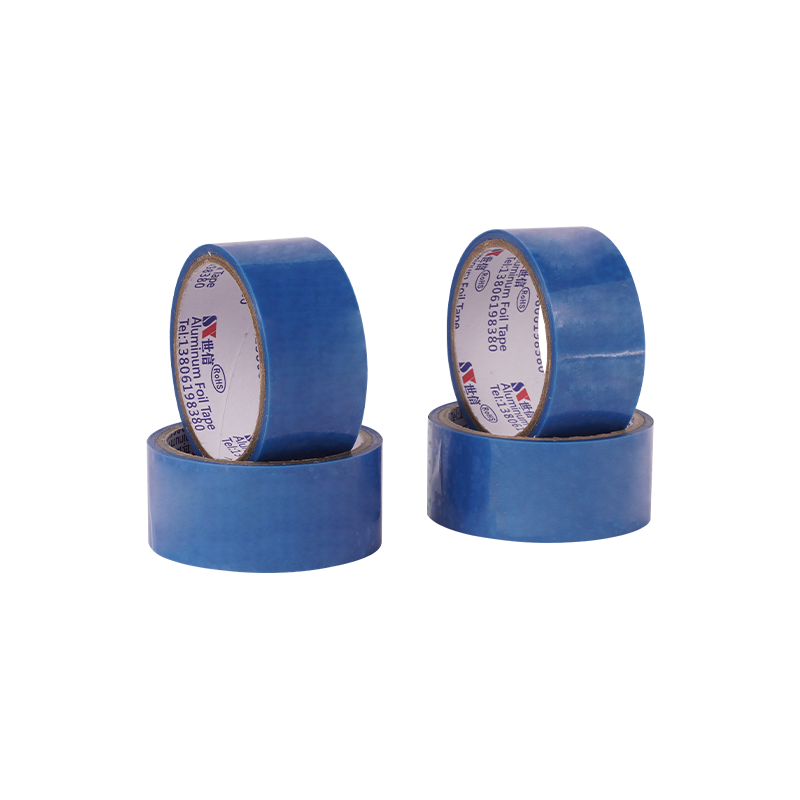
I højvolumenproduktion af køleskabe og frysere tæller hvert sekund, hvert gram materiale betyder noget, og hver affaldsstrøm øger omkostningerne. Alligevel er en af de mest oversete kilder til ineffektivitet i samlingsprocessen den ydmyge release liner - det silikonecoatede papir eller PET-film, der beskytter klæbemidlet på konventionelle taperuller, for kun at blive pillet af og kasseret ved hver enkelt påføring.
For en produktionslinje, der anvender hundredvis af meter folietape dagligt på tværs af flere skift, er den kumulative effekt af lineraffald langt fra triviel. Det påvirker ikke kun materialeomkostninger, men også arbejdsproduktivitet, gulvpladsudnyttelse, udgifter til bortskaffelse af affald og endda virksomheders bæredygtighedsmålinger. At forstå disse skjulte omkostninger er det første skridt mod at træffe et smartere og mere effektivt valg.
I et typisk køleskabsfremstillingsanlæg bruges folietape i vid udstrækning til kølerørfiksering, isoleringsforankring og tætningsapplikationer. Overvej følgende:
Den økonomiske og operationelle virkning af denne affaldsstrøm strækker sig over flere omkostningscentre, som hver især er undersøgt i detaljer nedenfor.
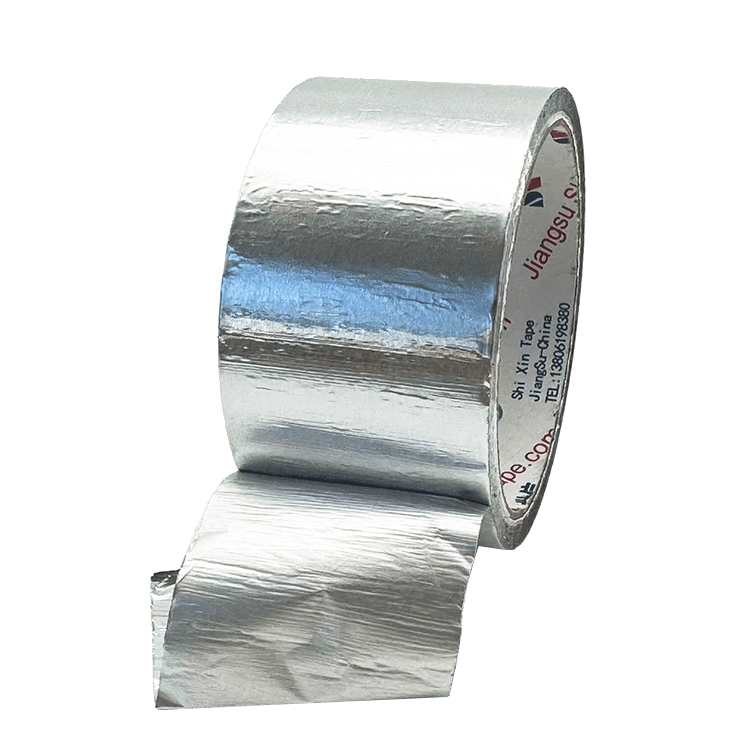
Slipforingen er en nødvendig komponent i konventionel tapefremstilling, men fra det øjeblik tapen påføres, bliver det ubrugeligt affald. Prisen på foringen er indlejret i prisen på båndet - du betaler for det, og så smider du det væk.
For en storvolumenproducent er foringen en del af den købte tapekonstruktion og kan også skabe indsamlings- og bortskaffelsesarbejde efter påføring. For at kvantificere disse omkostninger skal du bruge den faktiske tapekøbspris, linerbasisvægt, årligt tapeforbrug, arbejdstid og lokale affaldshåndteringsomkostninger i stedet for en fast procentuel antagelse.
Ud over de direkte økonomiske omkostninger bruger lineraffald også værdifuld lagerplads på produktionsgulvet. Ruller af skrællet liner akkumuleres hurtigt, hvilket kræver hyppig tømning af affaldsbeholdere og dedikerede indsamlingssteder. Dette afbryder arbejdsgangen og tilføjer ikke-værditilvækst bevægelse for produktionspersonalet.
Hver påføring af liner-baseret tape kræver en to-trins proces: skræl foringen, og påfør derefter tapen. Selvom dette kan virke som en triviel forskel, er den kumulative effekt i højvolumenproduktion betydelig.
Liner-baseret applikation inkluderer et liner-fjernelsestrin, mens linerless-applikation fjerner den separate handling. Den faktiske cyklus-tidsforskel afhænger af operatøren, båndbredde/-længde, arbejdsstation og udstyr, så den bør måles på produktionslinjen i stedet for at udtrykkes som en fast procentdel.
Ydermere introducerer liner-peeling-trinnet ergonomiske udfordringer. Gentagne gange at gribe og skrælle foringen kan bidrage til operatørtræthed, især under længere skift. Denne træthed kan føre til langsommere påføringshastigheder, inkonsekvent placering og højere defektrater.
Lineraffald forsvinder ikke bare, efter at det er skrællet. Det skal styres gennem hele produktionsprocessen:
Disse affaldshåndteringsaktiviteter er fuldstændig uden værditilvækst - de forbruger arbejdskraft, udstyr og plads uden at bidrage til det endelige produkt. I et slankt produktionsmiljø er sådanne aktiviteter primære mål for eliminering.
Virksomheders bæredygtighedsforpligtelser påvirker i stigende grad indkøbsbeslutninger. Store apparatproducenter er under pres for at reducere deres miljømæssige fodaftryk, og deres leverandører forventes at bidrage til disse mål.
De slipliners, der bruges i konventionel tape, er typisk belagt med silikone, hvilket gør dem vanskelige at genbruge. De fleste kommunale genbrugsanlæg accepterer ikke silikonebelagt papir eller film, hvilket tvinger producenterne til at sende dette affald til lossepladser eller forbrændingsanlæg. Dette underminerer bæredygtighedsmålene og kan påvirke en virksomheds miljørapportering negativt.
Brug af linerless tape fjerner den separate affaldsstrøm af slippapir/film. Andet produktionsaffald og emballage er tilbage, så den samlede miljøfordel bør vurderes ved hjælp af fabrikkens egentlige affaldshåndteringssystem.
Tabellen nedenfor sammenligner praktiske forskelle mellem liner-baserede og linerfri folietape inden for køleskabsfremstilling. Den faktiske produktionspåvirkning afhænger af tapedimensioner, påføringsmetode, udstyr, linjehastighed og stedspecifikke driftsforhold.
| Evalueringsfaktor | Tape med liner | Linerless tape | Hvad skal du bekræfte på din linje |
| Slip materiale | Separat papir/filmforing fjernes under påføring. | Ingen separat foring fjernes under påføring. | Affaldsmængde, indsamlingsvej og lokal bortskaffelses-/genbrugsmetode. |
| Ansøgningstrin | Inkluderer fjernelse af liner før/mens tapen påføres. | Fjerner det separate liner-peeling-trin. | Faktisk cyklustid med din operatør eller dit udstyr. |
| Maskinintegration | Udstyr kan have brug for linerhåndtering afhængigt af procesdesign. | Relevante Shixin-kvaliteter understøtter maskine og manuel brug. | Afviklingskraft, spændingskontrol, skæring og fremføringsstabilitet. |
| Rullekonfiguration | Liner bidrager til total rulleopbygning. | Intet separat foringslag. | Brugbar længde og rullediameter skal sammenlignes ved at bruge de faktiske to produktkonstruktioner, ikke en fast procentdel. |
| Samlede ansøgningsomkostninger | Tape pris liner håndtering af arbejdsnedetid afvisninger/omarbejdning. | Tape pris afvikling/applikationsnedetid afvist/omarbejde. | Brug reelle produktionsdata i stedet for en universel besparelsesprocent. |
Nøgle takeaway: Linerfri folietape fjerner de separate liner-peeling og liner-affaldstrin. Den faktiske effekt på cyklustid, rulleskift og samlede omkostninger skal måles på kundens produktionslinje. For køleskabskondensatorrør-applikationer viser Shixins registrerede sag, at kompatibilitet med slip-lag/klæbemiddel og sæsonbestemt afviklingsstabilitet kan være vigtigere end en generisk besparelsesprocent.
Ud over de målbare økonomiske og operationelle fordele, adresserer linerless folietape adskillige bredere strategiske prioriteter for moderne apparatproducenter:
Skift fra liner-baseret til linerless tape er en procesbeslutning snarere end en simpel produktsubstitution. Potentielle fordele bør bekræftes sammen med afviklingsadfærd, vedhæftning, PU-skumkompatibilitet og udstyr/procestilpasning.
Et nyttigt næste trin er at validere den faktiske applikation. Shixins indspillede køleskabskondensatorrør-etui viser, at det centrale tekniske problem kan være samspillet mellem slipbelægning, klæbemiddelkemi, sæsonbestemt temperatur og PU-skumning, ikke blot tilstedeværelsen eller fraværet af en foring.
At vælge linerless folietape til køleskabskondensator-rørfiksering kræver opmærksomhed på den faktiske fremstillingsproces. I Shixins registrerede tilfælde var de kritiske problemer sæsonbestemte ændringer i klæbende klæbning og afvikling, kompatibilitet mellem anti-stick-laget og klæbemiddelsystemet og interaktion med polyurethanskum.
Før du evaluerer tapespecifikationerne, er det vigtigt at forstå de tre primære stressfaktorer, som tapen vil støde på i hele apparatets levetid:
Disse belastninger er ikke uafhængige - de interagerer. For eksempel kan lave temperaturer øge klæbemidlets stivhed, hvilket gør det mere modtageligt for vibrationsinduceret træthed. Høj luftfugtighed kan blødgøre klæbemidlet, hvilket reducerer dets sammenhængskraft og holdeevne. Et velkonstrueret bånd skal balancere alle tre ydeevnedimensioner samtidigt.
Aluminiumsfoliebagsiden tjener to kritiske funktioner: at give en termisk vej til varmeoverførsel og levere den mekaniske styrke, der er nødvendig for at holde rørene sikkert. Følgende tabel sammenligner de vigtigste substratparametre, der påvirker ydeevnen:
| Underlag / Konstruktionsfaktor | Shixin produktinformation | Indvirkning på ansøgning | Verifikation |
| Folie konstruktion | Linerløse og laminerede linerless aluminiumsfoliestrukturer er tilgængelige; tykkelse kan tilpasses efter kvalitet. | Påvirker tilpasningsevne, riveadfærd, håndtering og linjekompatibilitet. | Bekræft den valgte TDS og prøverulle. |
| Slip/anti-stick lag | Linerless produkter bruger et anti-stick/release lag på bagsiden. | Styrer afviklingen og påvirker kompatibiliteten med nedstrøms materialer såsom PU-skum. | Tjek afslapning gennem sæsonbestemte temperaturændringer og bekræft PU-skum-interaktion, hvor det er relevant. |
| Klæbesystem | Vandbaserede akryl-, opløsningsmiddelbaserede akryl- og gummisystemer anvendes i linerløse strukturer. | Påvirker klæbeevne, afspænding, temperaturfølsomhed og omkostninger. | Vælg efter underlag, årstid/temperatur, linjehastighed og påføringsmetode. |
| Applikationstilstand | Relevante linerless kvaliteter understøtter både maskinel og manuel brug. | Tillader integration med forskellige produktionslayouts. | Valider fremføring, skæring, tryk og placering på den aktuelle linje. |
Valgvejledning: Til fastgørelse af køleskabskondensatorrør må der ikke indstilles et universelt minimumskrav til folietykkelse eller legering. Vælg den faktiske linerless eller laminerede linerless konstruktion baseret på tilpasningsevne, afvikling, klæbesystem, PU-skum kompatibilitet og linjeproces, og valider derefter den valgte kvalitet med dens TDS og prøverulle.
Klæbemiddelsystemet er uden tvivl den mest kritiske komponent i tapen. Den skal bevare fleksibilitet, klæbeevne og sammenhæng i hele driftstemperaturområdet, samtidig med at den modstår nedbrydning fra fugt og vibrationer. To primære klæbemiddelkemier er tilgængelige til kolde apparater:
| Klæbesystem | Brug i Shixin Linerless foliestrukturer | Udvælgelsesnote |
| Vandbaseret akryl | Fås i linerless / laminerede linerless strukturer. | Omkostningseffektiv mulighed for passende substrater og procesforhold; valider tack og slap af. |
| Opløsningsmiddelbaseret akryl | Fås i linerless / laminerede linerless strukturer. | Bruges, når der kræves højere ydeevne; bekræft temperatur og substratkompatibilitet efter kvalitet. |
| Gummi klæbemiddel | Fås i linerless / laminerede linerless strukturer. | Kan være følsom over for sæsonbestemte temperaturændringer; den registrerede kondensator-rør-sag behandlede specifikt dette problem. |
| Silikone | Anvendes i Shixin høj-/lavtemperaturforede kvaliteter og højtemperaturkvaliteter til biler, ikke som en universel foringsfri kondensatorrørspecifikation. | Brug kun, når den valgte produktstruktur og anvendelse kræver det. |
Nøgleindsigt: Klæbemiddelydelsen ændrer sig med temperaturen, men Shixins aktuelle produktinformation understøtter ikke de Tg- og lavtemperatur-retentionsværdier, der tidligere er vist her for foringsfri kondensator-rørtape. Til denne applikation skal du vælge blandt de faktisk tilgængelige klæbemiddelsystemer og validere klæbeevne, afrulning og limning under kundens forventede sæson- og procesforhold.
Linerless tape opnår sin unikke konstruktion gennem en specialiseret slipbelægning påført bagsiden af aluminiumsfolien. Denne belægning forhindrer klæbemidlet i at klæbe permanent til bagsiden, hvilket gør det muligt for tapen at vikles rent ud uden en separat release liner. De vigtigste tekniske egenskaber ved denne konstruktion omfatter:
Til køleskabsmontering kan linerless konstruktion reducere håndtering af frigivelsesmateriale og kan understøtte kontinuerlig eller maskinel påføring. Den faktiske fordel afhænger af tapekonstruktionen og linjeindstillingerne.
| Performance Attribut | Tape med liner | Linerless tape |
| Slip / slap af | Frigivelsesadfærd afhænger af liner og klæbemiddelkonstruktion. | Styres af bagsiden frigørelse/anti-stick lag og klæbesystem. |
| Udslip materiale affald | Genererer en separat liner-affaldsstrøm efter påføring. | Genererer ikke en separat udgivelsespapir/filmstrøm. |
| Ansøgningstrin | Inkluderer fjernelse/håndtering af liner. | Intet separat trin til fjernelse af foring. |
| Maskinbrug | Kan kræve linerhåndtering afhængigt af udstyr. | Relevante Shixin-kvaliteter understøtter maskine og manuel brug. |
| Nøglerisiko at validere | Linerhåndtering, kontaminering og procespasning. | Afspænd kraft, klæbemiddeloverførsel, sæsonbestemt stabilitet og PU-skumkompatibilitet. |
Et af de mest kritiske, men ofte undervurderede krav til køleskabskølerørstape er dets evne til at fungere som en fugtdampbarriere. Kondens, der trænger ind mellem røret og skabets overflade kan føre til:
Hvis fugt-damp-transmission er et formelt krav, skal du bruge en produktspecifik testrapport og kundens acceptkriterium. Shixins aktuelle interne produktinformation understøtter ikke én universel MVTR-værdi for alle foringsløse kondensator-rørbånd.
Ved evaluering af foringsfri folietape til fiksering af køleskabskølerør giver følgende tabel en omfattende tjekliste over ydeevneparametre og minimum acceptable værdier. Disse benchmarks er baseret på industripraksis for højvolumen apparatfremstilling:
| Validering vare | Hvorfor det betyder noget | Anbefalet tjek | Beviskilde |
| Afrul kraft/udløsningsstabilitet | For høj eller for lav afvikling kan påvirke manuel eller automatiseret påføring. | Forsøg ruller på tværs af forventede sæson-/linjetemperaturer. | Ansøgningsforsøg / produktionsrekord |
| Vedhæftning til faktiske kondensatorrør/skabsoverflader | Overfladefinish, olie og klæbemiddelkemi påvirker bindingen. | Skræl/klæb kontrol på produktionsunderlag efter rengøringsprocessen. | TDS prøve validering |
| PU-skum kompatibilitet | Sliplaget kan påvirke interaktion med PU-skum i køleskabskonstruktion. | Opskummende prøve på selve kabinetprocessen. | Optaget Shixin kondensator-rør-etui kundeprøve |
| Sæsonbestemt stabilitet | Gummi klæbemiddel tack and unwind can change with temperature. | Sammenlign vinter/sommer eller afspænding og vedhæftning med kontrolleret temperatur. | Optaget Shixin kondensator-rør sag |
| Maskinkompatibilitet | Indstillinger for fremføring, skæring og spænding varierer afhængigt af udstyr. | Kør med mållinjehastighed og overvåg papirstop, brud og placering. | Produktionslinjevalidering |
Erfarne indkøbs- og ingeniørfagfolk forstår, at båndvalg ikke kan reduceres til en enkelt "vigtigste" parameter. Båndets ydeevne i faktisk brug afhænger af, hvordan alle disse parametre interagerer:
Det er grunden til, at strenge applikationsspecifikke tests er afgørende. Den ideelle tape til kølerørsfiksering er ikke den med den højeste enkeltspecifikation, men den der opnår den bedste balance af termisk ledningsevne, lavtemperaturadhæsion, vibrationsmodstand, fugtbarriereydelse og påføringseffektivitet til dit specifikke produktionsmiljø.
De tekniske specifikationer, der er skitseret ovenfor, giver en ramme for evaluering af linerless folietape-kandidater til køleskabskølerørfiksering. I det næste afsnit undersøger vi de praktiske aspekter af påføringsmetoder og produktionslinjeintegration - og oversætter disse tekniske parametre til den virkelige ydelse på din samlebånd.
At vælge den rigtige linerless folietape er kun halvdelen af ligningen. Måden, hvorpå tapen påføres - hvad enten det er manuelt af operatører eller automatisk af dispenseringsudstyr - har en dyb indvirkning på både kvaliteten af rørfikseringen og den samlede effektivitet af samlingsprocessen. Dette afsnit undersøger de praktiske aspekter af tapepåføring i køleskabsfremstilling og giver vejledning om metoder, udstyr, kvalitetskontrol og almindelige fejltilstande.
Køleskabsproduktionslinjer varierer meget i deres automatiseringsniveauer, fra manuelle monteringsoperationer i mindre faciliteter til højautomatiserede højhastighedslinjer i storskala produktionsanlæg. Tapepåføringsmetoden skal matches til produktionsmiljøet, operatørens færdighedsniveauer og ønsket gennemløb.
I mange køleskabsfabrikker, især dem med lavere produktionsvolumener eller komplekse produktkonfigurationer, påføres tape manuelt af uddannede operatører. Mens manuel applikation mangler hastigheden af automatiserede systemer, tilbyder den fleksibilitet og tilpasningsevne til variationer i rørføring og kabinetgeometri.
Den vigtigste enkeltfaktor for at opnå en holdbar binding er korrekt overfladeforberedelse. Kobber- og aluminiumsrør, som modtaget fra leverandører, har ofte overfladeforurening, der kan kompromittere vedhæftningen:
I de fleste produktionsmiljøer er den anbefalede rengøringsmetode en enkel aftørring med en ren, tør klud eller en opløsningsmiddelfri affedtningsserviet, der er specielt designet til metaloverflader. Til stærkt forurenede rør kan der bruges en kort aftørring med isopropylalkohol eller et mildt metalrensemiddel, efterfulgt af grundig tørring før tapepåføring. Bemærk, at opløsningsmidler skal være fuldstændigt fordampet før tape påføres for at forhindre, at klæbemidlet bliver blødt.
Selv med en højtydende tape påvirker påføringsteknikken den endelige bindingskvalitet betydeligt. Følgende bedste praksis bør være standarddriftsproceduren:
| Anvendelsestrin | Anbefalet praksis | Hvorfor det betyder noget |
| Positionering | Juster tapen lige over røret, og sørg for jævn overlapning på begge sider. | Forskydning reducerer kontaktområdet og skaber spændingskoncentrationer, der kan føre til kantløftning. |
| Indledende kontakt | Få let kontakt med røroverfladen, før der påføres tryk. Dette gør det muligt for klæberen at fugte overfladen. | At haste den første kontakt kan fange luftbobler og reducere det effektive bindingsområde. |
| Trykpåføring | Påfør et fast, jævnt tryk i hele båndets længde med en rulle eller en gummiskraber. | Tryk tvinger klæbemidlet ind i overfladens mikroporer, hvilket maksimerer kontaktarealet og bindingsstyrken. |
| Kantforsegling | Vær særlig opmærksom på båndets kanter, og sørg for, at de er trykket godt ned. | Kanter er det mest sårbare punkt for fugtindtrængning og afskalning. |
| Overlap Management | Hvor overlapning er påkrævet, skal der sikres en minimumsoverlapning på 10–15 mm. | Tilstrækkelig overlapning skaber en kontinuerlig fugtbarriere og fordeler stress over et større område. |
Selv erfarne operatører kan introducere defekter, hvis opmærksomheden på detaljer glipper. Følgende tabel identificerer de mest almindelige defekter, deres grundlæggende årsager og praktiske løsninger:
| Defekt | Grundårsag | Afhjælpning |
| Rynker eller bobler | Ujævn spænding under påføring; utilstrækkeligt tryk | Brug en rulle med fast tryk; påfør fra midten og udad for at udstøde luft |
| Kantløftning | Utilstrækkeligt tryk ved kanter; forurening ved røroverfladen | Rengør overflader grundigt; påfør ekstra tryk langs kanterne med en finger eller en lille rulle |
| Utilstrækkelig vedhæftning | Overfladeforurening; påføringstemperatur for lav | Sørg for, at overfladerne er rene og tørre; holde påføringstemperaturen over 15°C |
| Tape Fejljustering | Dårlig visuel vejledning; operatør træthed | Sørg for tydelige justeringsmarkører; rotere operatører for at reducere træthed |
| Klæbende blødning | Overdreven tryk; påføringstemperaturen er for høj | Brug moderat, jævnt tryk; undgå anvendelse i direkte sollys eller i nærheden af varmekilder |
I højvolumen køleskabsproduktion er automatiserede tapedispenseringssystemer afgørende for at opnå ensartet kvalitet, reducere arbejdsomkostninger og opretholde produktionslinjehastigheden. Linerless tape er i sagens natur bedre egnet til automatisering end liner-baseret tape, da det eliminerer behovet for liner-fjernelsesmekanismer - et mindre mekanisk undersystem til at vedligeholde og fejlfinde.
Et typisk automatiseret tapedispenseringssystem til kølerørsfiksering i køleskabet består af følgende komponenter:
Følgende tabel sammenligner ydeevneegenskaberne for manuel versus automatiseret påføring af køleskabskølerørtape:
| Parameter | Manuel applikation | Automatiseret / Maskinapplikation | Evalueringsnotat |
| Fleksibilitet | Operatører kan tilpasse sig rute- og geometriændringer. | Kræver udstyrsopsætning og program/mekanisk justering. | Vælg ud fra produktmix og produktionslayout. |
| Tryk/placering | Operatørafhængig. | Kan styres af applikationshovedet, når det er korrekt opsat. | Valider den faktiske bindingskvalitet, ikke kun udstyrshastighed. |
| Materialehåndtering | Operatør håndterer skæring og placering. | Fremføring, spænding og skæring er udstyrsafhængige. | Relevante Shixin linerless kvaliteter understøtter maskinbrug, men indstillingerne skal være kvalificerede. |
| Håndtering af slipmateriale | With-liner tape kræver manuel eller assisteret lineropsamling. | Linerless tape fjerner det separate liner-håndteringstrin. | Evaluer affaldshåndtering og arbejdsstationsdesign. |
| Ydeevnemåling | Mål den faktiske cyklustid, defekter og materialebrug. | Mål faktisk cyklustid, nedetid, brud/stop og afvisninger. | Brug ikke en fast 3-4× hastighed multiplikator uden linjedata. |
Automatiserede dispenseringssystemer er designet til kontinuerlig, uafbrudt drift. Liner-baseret tape introducerer flere udfordringer, som linerless tape pænt løser:
Disse fordele udmønter sig direkte i højere maskinoppetid, reduceret vedligeholdelse og lavere samlede ejeromkostninger for automatiseret dispenseringsudstyr.
Overgangen fra manuel eller liner-baseret tapepåføring til linerless automatiseret dispensering kræver omhyggelig planlægning. Følgende køreplan giver en struktureret tilgang:
| Fase | Aktiviteter | Forventede resultater |
| Gennemførlighedsvurdering | Evaluer den aktuelle påføringsmetode, linjehastighed, rørgeometri og operatørfeedback. | Definere krav til automatisering; kvantificere potentielle besparelser. |
| Båndkvalifikation | Anskaf linerless tape prøver; test på faktiske produktionsrør under simulerede linjeforhold. | Bekræft klæbeevnen ved -10°C; validere afviklingsegenskaber. |
| Udstyrsspecifikation | Angiv eller køb automatiseret dispenser med passende spændingskontrol, skæremekanisme og tryksystem. | Udstyr valgt, der matcher båndegenskaber og linjehastighed. |
| Linjeintegration | Installer udstyr; integreres med eksisterende transportbånd eller robotpositioneringssystemer. | Automatiseret station operationel; interface med produktionslinjestyringer. |
| Operatøruddannelse | Træn operatører og vedligeholdelsespersonale i udstyrsopsætning, betjening og fejlfinding. | Personale, der har tillid til at betjene og vedligeholde det automatiserede system. |
| Produktionsrampe op | Øg gradvist linjehastighed og volumen; overvåge kvalitetsmålinger (afskalning, justering, affald). | Mållinjehastighed opnået; kvalitet i overensstemmelse med manuel påføring eller bedre. |
| Kontinuerlig forbedring | Indsamle data om materialeforbrug, nedetid og afvisningsrater; identificere yderligere optimeringsmuligheder. | Løbende effektivitetsforbedringer; dokumenteret ROI opnået. |
Kvalitetskontrollen slutter ikke, når tapen påføres. Et robust kvalitetsstyringssystem omfatter procesverifikation og løbende overvågning for at opdage og korrigere afvigelser, før de resulterer i ikke-konforme produkter.
For højvolumenlinjer giver SPC en kraftfuld ramme til overvågning og forbedring af applikationskonsistens. Nøglemålinger at spore omfatter:
Ved at overvåge disse målinger og etablere kontrolgrænser kan produktionsledere identificere tendenser tidligt og træffe korrigerende handlinger, før kvalitetsproblemer eskalerer. For eksempel kan en gradvis stigning i cyklustiden indikere, at afviklingsspændingen aftager, hvilket kræver justering af spændingskontrolsystemet.
Uanset om applikationen er manuel eller automatiseret, er operatørtræning afgørende for at opnå ensartet kvalitet. Følgende emner bør dækkes i træningsprogrammer:
Investering i operatørtræning giver målbart afkast i reducerede defektrater, mindre materialespild og højere produktionsgennemstrømning. Den bedste tape i verden vil ikke fungere pålideligt, hvis den påføres forkert.
Forståelse af ansøgningsprocessen er afgørende for at oversætte de tekniske specifikationer for linerless folietape til pålidelig ydeevne på produktionslinjen. Uanset om det påføres manuelt eller automatisk, ligger nøglen til succes i korrekt overfladeforberedelse, ensartet teknik og robust kvalitetskontrol. I næste afsnit introducerer vi produktionskapaciteten og produktøkosystemet, der understøtter disse applikationskrav, og giver en komplet løsning til fastgørelse af køleskabskølerør.
Mens linerless folietape til kølerørfiksering er en kritisk komponent i køleskabsfremstilling, repræsenterer den kun ét element i et bredere klæbende økosystem, der understøtter hele apparatets samlingsprocessen. Fra termisk isolering og vibrationsdæmpning til elektrisk isolering og overfladebeskyttelse kræves en bred vifte af klæbematerialer for at bringe et køleskab fra komponenter til færdigt produkt. Håndtering af flere leverandører for disse forskellige materialefamilier skaber indkøbskompleksitet, kvalitetsinkonsistens og kompatibilitetsrisici ved materialegrænseflader. Dette afsnit introducerer en produktionspartner, der løser disse udfordringer gennem et samlet produktøkosystem, vertikalt integrerede operationer og årtiers brancheerfaring.
Etableret i 2005 , vores rejse strækker sig over to årtiers dedikeret vækst i klæbebåndsindustrien. Det, der begyndte som en lille producent, har udviklet sig til en højteknologisk virksomhed der fuldt ud integrerer forskning og udvikling, produktion og globalt salg - en transformation, der afspejler vores forpligtelse til løbende forbedringer og kundefokuseret innovation.
Vores produktionscampus strækker sig over næsten 12.000 kvadratmeter af fabrikkens gulvplads, der rummer flere dedikerede produktionslinjer til aluminiumsfoliebelægning, laminering, præcisionsskæring og tilpasset konvertering. Denne skala gør os i stand til at arbejde med begge dele smidighed — besvarelse af tilpassede ordrer med korte leveringstider — og stabilitet — opretholdelse af ensartet produktion, selv under spidsbelastningssæsoner.
Med et engageret team af 100 ansatte , herunder ingeniører, kvalitetskontrolspecialister og produktionsteknikere, opretholder vi en vertikalt integreret drift, der giver os fuld kontrol over alle trin i fremstillingsprocessen - fra råmaterialemodtagelse til færdigvareafsendelse. Denne integration sikrer, at kvalitet er indbygget i hver rulle, ikke inspiceret i slutningen.
Mange apparatproducenter står over for udfordringen med at administrere flere leverandører til forskellige klæbematerialefamilier - en til folietape, en anden til skum, en tredje til filmtape. Denne fragmentering fører til øgede indkøbsomkostninger, inkonsistent kvalitet og kompatibilitetsproblemer ved grænsefladerne mellem materialer. Vores forenede produktøkosystem løser disse udfordringer ved at tilbyde et komplet udvalg af klæbemiddelløsninger under ét tag:
| Produktfamilie | Nøgletilbud | Primære anvendelser i køling |
| Aluminiumsfoliebånd | Uden foring / med liner / lamineret (uden foring) / glasfiberforstærket / FSK-forstærket / SS-forstærket / Automotive High-Temp / Heat Seal | Kølerør fiksering; kanal tætning; isolering forankring; dampspærre; EMI afskærmning |
| PU / PE / NBR Skumløsninger | Skum med lukkede celler og åbne celler i forskellige tætheder og tykkelser; enkelt- eller dobbeltsidet klæbemiddel | Vibrationsdæmpning mellem kompressor og kabinet; pakninger til dørtætninger; termisk isolering; akustisk absorption |
| Løsninger til filmbånd | PET (polyester), polyimid og PVC film tape; akryl eller silikone klæbemidler | Elektrisk isolering til ledningsnet; højtemperaturmaskering under kabinetskumning; overfladebeskyttelse under montering |
Konsolidering af indkøb af selvklæbende materiale med en enkelt, kompetent leverandør giver håndgribelige fordele på tværs af indkøb, teknik og produktion:
| Fordelsområde | Hvordan det opnås | Målbart resultat |
| Konsolidering af leverandører | Enkelt kontaktpunkt for folietape, skum og filmtape | Reducerede indkøbsomkostninger; færre leverandørrevisioner; forenklede kvalifikationsprocesser |
| Materialekompatibilitet | Materialekombinationer vurderes i henhold til klæbemiddelkemi, substrat og påføringsbetingelser | Hjælper med at reducere grænsefladekompatibilitetsrisikoen, når materialer er korrekt evalueret |
| Logistik effektivitet | Flere materialetyper kombineret i en enkelt forsendelse | Reducerede fragtomkostninger; lavere administrativ arbejdsbyrde; konsolideret lagerstyring |
| Teknisk konsistens | Samlet kvalitetssystem og testprotokoller på tværs af alle produktfamilier | Ensartet kvalitet på tværs af alle klæbende materialer; forenklet fejlfinding |
I apparatindustrien er overholdelse af lovgivning ikke valgfri - det er en forudsætning for at drive forretning. Vores drift og produkter er certificeret i henhold til internationalt anerkendte standarder, der giver vores kunder tillid til både kvalitet og overholdelse af lovgivningen:
| Certificering | Omfang | Værdi for din virksomhed |
| ISO 9001 | Kvalitetsstyringssystem — dokumenterede processer til produktion, inspektion og løbende forbedringer | Batch sporbarhed; dokumenterede korrigerende handlinger; færre kvalitetsoverraskelser |
| ISO 14001 | Miljøledelsessystem — affaldsreduktion, ansvarlig kemikalieanvendelse, minimeret miljøaftryk | Understøtter dine virksomheders bæredygtighedsmål; reducerer regulatorisk risiko |
| SGS certificering | Tredjepartsverifikation af produktets ydeevne og sikkerhed | Uafhængig validering af hævdede ejendomme; reducerer behovet for egen testning |
| RoHS-overholdelse | Direktiv om begrænsning af farlige stoffer (EU 2011/65/EU) — fri for bly, kviksølv, cadmium, hexavalent krom, PBB'er, PBDE'er | Uundværlig for eksport til EU og andre regulerede markeder; opfylder apparatindustriens krav |
| Overholdelse af REACH | Registrering, evaluering, godkendelse og begrænsning af kemikalier (EF 1907/2006) — fuldstændig stofregistrering og offentliggørelse af SVHC | Gennemsigtighed om kemisk indhold; reducerer overholdelsesbyrden for dine færdige produkter |
Hvorfor dette er vigtigt for dig: Disse certificeringer er ikke badges på en væg – de repræsenterer en operationel disciplin, der udmønter sig i færre kvalitetsoverraskelser, smidigere regulatoriske godkendelser af dine færdige produkter og reduceret revisionstræthed, når dine egne kunder anmoder om forsyningskædedokumentation.
Vores kvalitetssikringsramme fungerer på tre niveauer og sikrer, at hver rulle tape opfylder de aftalte specifikationer - ikke kun i den første forsendelse, men i hver forsendelse, år efter år:
Hver batch af råmateriale - aluminiumsfolie, klæbende polymer, release liner og scrim-forstærkning - testes mod indkommende specifikationer, før de frigives til produktion. Nøgletest omfatter:
Under produktionen sikrer realtidsovervågning, at hver meter tape opfylder specifikationerne:
Hver færdig rulle udtages og testes for overensstemmelse med den fulde specifikation:
Som en højteknologisk virksomhed opretholder vi et aktivt R&D-program, der fokuserer på de udfordringer, vores kunder står over for i morgen, ikke kun i dag. Vores nuværende forskningsprioriteter omfatter:
| Forskningsområde | Målsætning | Forventet fordel for kunderne |
| Optimering af klæbemiddelformulering | Udvikling af opløsningsmiddelfri og vandbaserede akrylsystemer | Reducerede VOC-emissioner; forbedret arbejdssikkerhed; overholdelse af skærpede miljøregler |
| Forstærkningsarkitektur | Udforsker nye scrim-vævninger og fiberkombinationer | Højere trækstyrke ved lavere basisvægte; mere omkostningseffektive forstærkede tape |
| Overfladeteknik | Aluminium overfladebehandlinger for at forbedre klæbende forankring og korrosionsbestandighed | Forbedret langtidsholdbarhed; bedre ydeevne i miljøer med høj luftfugtighed |
| Bæredygtighedsinitiativer | Evaluering af indhold af genanvendt aluminium og biobaserede klæbende råmaterialer | Grønnere produkter, der understøtter din virksomheds bæredygtighedsmål |
| Kold-temperatur vedhæftning | Forlænger ydeevne ved lav temperatur ud over -20°C | Bredere anvendelsesområde til dybfrysning og transportkøling |
Vores R&D-team samarbejder direkte med kundens ingeniørafdelinger om skræddersyede projekter og tilbyder skræddersyede løsninger, der imødekommer applikationsspecifikke krav - uanset om det betyder en unik bredde, et specialiseret klæbemønster eller en brugerdefineret frigørelsesliner til automatiseret dispenseringsudstyr.
En af de hyppigst nævnte udfordringer for indkøbsprofessionelle er at balancere omkostningsreduktion med kvalitetsbevarelse. Vores fremstillingsmodel adresserer dette gennem en kombination af stordriftsfordele og en lokaliseret, integreret forsyningskæde der eliminerer unødvendige omkostningslag.
Følgende case bruger Shixins indspillede køleskabskondensatorrør-projekt i stedet for en generisk sammenligning med europæiske leverandører. Indkøbsomkostningsreduktionen på 10-15 % er specifik for den registrerede produkt-/applikationssag.
| Optaget Sag | Produktionsproblem | Shixin-respons og registreret resultat |
| Køleskab kondensatorrør lamineret linerless folietape | Gummi-klæbende klæbning/afrulning ændret med årstidens temperatur; PU-skumkompatibilitet krævede også opmærksomhed. | Shixin udviklede et anti-klæbende/frigørende lag, der er kompatibelt med forskellige klæbemiddelsystemer. Flere køleskabsproducenter forbedrede sæsonbestemt anvendelsesstabilitet; den interne sagsjournal rapporterer omkring 10-15 % lavere båndanskaffelsesomkostninger for denne specifikke løsning. |
Casenote: Den ca. 10-15% reduktion af indkøbsomkostninger er registreret for et specifikt køleskabskondensator-rør-tapeprojekt efter optimering af slip-lag og klæbemiddelsystem. Det er ikke en universel leverandør-omkostningssammenligning eller en garanteret besparelse for andre produkter eller kunder.
Vores langsigtede partnerskaber omfatter globalt anerkendte mærker på tværs af hvidevare- og elektroniksektoren - organisationer, der er kendt over hele verden for deres stringente leverandørkvalificeringsprocesser:
Disse partnerskaber tildeles ikke let. Hver af disse virksomheder gennemførte strenge leverandøraudits, ydeevneforsøg og løbende kvalitetsovervågning, før de betroede os deres produktionskritiske materialer. Deres fortsatte tillid - i mange tilfælde strækker sig over et årti - er den stærkeste validering af vores pålidelighed og effektiviteten af vores forenede produktøkosystem.
Et komplet klæbende økosystem er mere end en samling af produkter - det er et integreret system af materialer, kvalitetssystemer, teknisk ekspertise og forsyningskædens pålidelighed, der arbejder sammen for at understøtte dine produktionsmål. Uanset om du har brug for foringsfri folietape til kølerørfiksering, skumløsninger til vibrationsdæmpning eller filmtape til elektrisk isolering, giver vores samlede portefølje og vertikalt integrerede produktionsmodel en enkelt, pålidelig kilde til alle dine krav til klæbemateriale. I næste afsnit undersøger vi, hvordan vores forsyningskædepålidelighed og langsigtede partnerskabstilgang leverer værdi ud over selve produktet.
I apparatfremstillingsindustrien optjenes tillid gennem ensartet ydeevne over tid. Verdens førende producenter af køleskabe og husholdningsapparater udvælger ikke leverandører baseret på markedsføringskrav alene – de udsætter potentielle partnere for strenge kvalifikationsprocesser, herunder facilitetsaudit, produkttest og løbende kvalitetsovervågning. Vores track record med at betjene disse krævende kunder giver den stærkest mulige validering af vores produkter, vores systemer og vores forpligtelse til ekspertise.
Dette afsnit undersøger de præstationsbenchmarks, der betyder mest for apparatproducenter, præsenterer beviset på vores pålidelighed og kvantificerer den værdi, vi leverer gennem omkostningskonkurrenceevne og kvalitetssikring.
Vi er stolte af at tælle blandt vores langsigtede partnere en fremtrædende gruppe af globale mærker, der spænder over husholdningsapparater, forbrugerelektronik og industrielt udstyr. Disse organisationer – anerkendt over hele verden for deres stringente leverandørkvalificeringsprocesser – har valgt os som en pålidelig kilde til klæbebånd og skumløsninger:
Betydningen af disse partnerskaber rækker ud over selve mærkenavnene. Hver af disse virksomheder opretholder:
Vores fortsatte partnerskaber med disse virksomheder - i mange tilfælde strækker sig over et årti - viser, at vi konsekvent opfylder eller overgår deres forventninger. Dette er den mest troværdige validering af vores evner, som enhver leverandør kan tilbyde.
Kvalitet er grundlaget for tillid. Vi benchmarker vores produktydeevne i forhold til de strengeste industristandarder og sikrer, at hvert parti opfylder eller overgår følgende nøglepræstationsindikatorer. Tabellen nedenfor sammenligner typiske branchekrav til premium-tape med vores garanterede minimumsydelse:
| Parameter til bekræftelse | Årsag | Sådan valideres | Antag ikke |
| Vedhæftning | Skal matche den faktiske rør-/skabsoverflade og rengøringstilstand. | TDS-forsøg på produktionssubstrater. | Én universel skrælværdi for alle kvaliteter. |
| Slap af / slip | Kritisk for manuel og maskinel anvendelse. | Prøv på tværs af forventede temperaturer og linjeindstillinger. | En fast forbedringsprocent. |
| Temperaturadfærd | Klæbende klæbning og frigivelse kan ændre sig sæsonmæssigt. | Kold/varm påføringsforsøg eller kundedefineret test. | Ikke-understøttede Tg-tal eller retentionsnumre ved lav temperatur. |
| Fugt/skum interaktion | Køleskabsskummende og fugtighedsforhold kan påvirke grænsefladen. | PU-skum kompatibilitet and finished-unit trial. | En universel MVTR-værdi uden produkttest. |
| Mekanisk/vibrationsadfærd | Afhænger af tapestruktur og slutmontering. | Applikationsspecifik holdbarhed eller kundetest. | En universel 10/20-millioner-cyklus benchmark. |
Nøgle takeaway: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
For indkøb af apparater bør omkostningerne evalueres sammen med applikationsstabilitet og linjekompatibilitet. I Shixins optagede kondensatorrør-projekt blev anti-stick-laget og klæbemiddelsystemet optimeret til at løse sæsonbestemte påføringsproblemer; den interne sagsjournal rapporterer ca. 10-15 % lavere båndanskaffelsesomkostninger for den specifikke løsning.
Tabellen nedenfor opdeler omkostningsfordelen efter komponent, hvilket giver gennemsigtighed i, hvordan besparelserne opnås:
| Optaget Sag | Produktionsproblem | Shixin-respons og registreret resultat |
| Køleskab kondensatorrør lamineret linerless folietape | Sæsonbestemt ustabilitet og PU-skumgrænsefladeovervejelser. | Shixin udviklede et anti-klæbende/frigørende lag, der er kompatibelt med forskellige klæbemiddelsystemer. Flere køleskabsproducenter forbedrede sæsonbestemt anvendelsesstabilitet; den interne sagsjournal rapporterer omkring 10-15 % lavere båndanskaffelsesomkostninger for denne specifikke løsning. |
Casenote: Den ca. 10-15% reduktion af indkøbsomkostninger er registreret for et specifikt køleskabskondensator-rør-tapeprojekt efter optimering af slip-lag og klæbemiddelsystem. Det er ikke en universel leverandør-omkostningssammenligning eller en garanteret besparelse for andre produkter eller kunder.
Følgende registrerede case fokuserer på en køleskabskondensatorrørapplikation og skal læses som projektspecifik dokumentation frem for en generel besparelsesmodel.
| Case Metrisk | Før / Udgave | Efter Shixin Development | Beviser |
| Sæsonbestemt påføringsstabilitet | Temperaturfølsomt gummiklæbemiddel kan forårsage lav klæbeevne i kolde perioder og vanskelig afvikling/brud i varme perioder. | Sliplag designet til at være kompatibelt med forskellige klæbemiddelsystemer, hvilket muliggør bedre formuleringsmatch. | Indvendigt køleskabs kondensatorrør |
| Anskaffelsesomkostninger | Gummi-klæbende opløsning havde højere omkostninger i det registrerede tilfælde. | Intern sag registrerer cirka 10-15 % lavere båndanskaffelsesomkostninger. | Sagsspecifikt resultat; ikke en universel besparelse for alle kunder |
| Produktionseffektivitet | Sæsonbestemte båndproblemer kan forstyrre applikationen. | Sagsrekordstater produktionsproblemer forårsaget af sæsonbestemte variationer blev forbedret. | Kvalitativt caseresultat; faktisk linjecyklusforbedring afhænger af hver fabrik |
Registreret sagsresultat: I Shixins laminerede linerløse aluminiumsfolietapeprojekt til køleskabskondensatorrør, optimering af anti-stick-laget og klæbemiddelkompatibilitet løste sæsonbestemte påføringsproblemer. Den interne sagsjournal rapporterer om ca. 10-15 % lavere båndanskaffelsesomkostninger. Dette er et sagsspecifikt resultat, ikke et universelt sparekrav.
Vi ser ethvert kundeforhold som et teknisk partnerskab, ikke en simpel indkøbsordre. Vores supportmodel er designet til at hjælpe dig med at få succes på alle stadier af produktets livscyklus:
| Supportfase | Aktiviteter | Dine fordele |
| Pre-Sales Application Engineering | Vores tekniske team arbejder sammen med dine design- og produktionsingeniører for at forstå anvendelsesmiljøet - temperaturer, overfladematerialer, påføringsmetoder, lovmæssige krav | Optimal produktkvalitetsanbefaling før afprøvning; reducerede prøveomkostninger; accelereret kvalifikation |
| Tilpasningsmuligheder | Fleksibel konvertering: tilpasset opskæring (6 mm til 1.200 mm), brugerdefinerede kernestørrelser, træruller til automatiseret dispensering, specielle release liner-behandlinger | Tape matcher nøjagtigt dit produktionsudstyr; reduceret spild; forbedret linjeeffektivitet |
| Teknisk support på stedet | Feltingeniører til rådighed for besøg på stedet for at observere påføringsteknikker, fejlfinde adhæsionsproblemer, anbefale procesforbedringer | Hurtigere problemløsning; optimerede ansøgningsprocesser; reducerede afvisningsprocenter |
| Responsiv problemløsning | Gennemgå relevante produktions-, inspektions- og applikationsoplysninger for rapporterede kvalitetsproblemer; definere korrigerende handlinger baseret på den bekræftede årsag | Dokumenteret gennemgang og korrigerende handlingsopfølgning, hvor det er relevant |
Mens transaktionsrelationer fokuserer på pris per rulle, tror vi på at skabe værdi igennem samarbejde og fælles vækst . Vores længste kundeforhold overstiger nu femten år - en varighed, der afspejler vores forpligtelse til løbende forbedringer, gennemsigtig kommunikation og gensidig succes.
Når du vælger os som din selvklæbende materialeleverandør, køber du ikke bare tape eller skum. Du får en produktionspartner med:
Til leverandørevaluering anbefaler vi at gennemgå den valgte produktspecifikation, tilgængelige testdata, prøver og applikationsresultater under dine egne procesforhold. Dette giver et mere praktisk sammenligningsgrundlag end brede markedsføringspåstande.
I apparatfremstillingsindustrien har produktionslinjer ikke råd til uplanlagt nedetid. Hvert minuts stop udmønter sig i tabt output, forsinkede forsendelser og øgede omkostninger. Pålidelighed i forsyningskæden er derfor ikke en bekvemmelighed – det er en forretningsmæssig nødvendighed. Dette afsnit undersøger, hvordan vores produktionskapacitet, kvalitetssystemer og partnerskabsfilosofi arbejder sammen for at give den forsyningskædesikkerhed, som apparatproducenter kræver.
Ud over selve produktet tilbyder vi et omfattende udvalg af værditilvæksttjenester, forsyningskædefleksibilitetsmuligheder og samarbejdsmodeller, der er designet til at understøtte dine produktionsmål – i dag og i fremtiden.
Vores produktionsinfrastruktur er bygget til at understøtte de store krav til global apparatproduktion. Nøglekapacitetsmålinger inkluderer:
Denne skala giver vores kunder tillid til, at deres produktionskrav kan opfyldes konsekvent, selv i perioder med spidsbelastning. Vores kapacitetsplanlægningsproces omfatter regelmæssige gennemgange af kundeprognoser, hvilket giver os mulighed for proaktivt at justere produktionsplaner og vedligeholde bufferlager for nøglekunder.
Vertikal integration er en vigtig differentiator i vores fremstillingsmodel. I modsætning til leverandører, der er afhængige af underleverandører til kritiske produktionstrin, bevarer vi intern kontrol over hele fremstillingsprocessen:
| Procesfase | Vores kapacitet | Fordel for dig |
| Råvaremodtagelse og inspektion | Indgående materialetestning for folietykkelse, legeringssammensætning, klæbende polymeregenskaber og foringssilikonisering | Substandard materialer afvises, før produktionen begynder - hvilket sikrer ensartet kvalitet fra starten |
| Klæbende belægning | Egne opløsningsmiddelbaserede og vandbaserede akrylbelægningslinjer med overvågning af pelsvægt i realtid | Præcis vægtkontrol af selvklæbende pels; ensartet ydeevne på tværs af hver rulle og hver batch |
| Laminering og forstærkning | Intern laminering af folie til facon, kraft eller filmforstærkninger; præcision nip trykkontrol | Konsekvent forstærkende binding; ingen risiko for delaminering mellem lagene |
| Præcisionsskæring | Multibladsskæringsevne fra 6 mm til 1.200 mm bredde; stram tolerancekontrol | Nøjagtige bredder til automatiseret dispenseringsudstyr; reduceret risiko for kantforurening |
| Kvalitetstest og validering | Internt laboratorium med mulighed for afprøvning, trækstyrke, forskydning, termisk og fugtighedstest | Hurtig kvalitetskontrol; forkortet svartid for eventuelle kvalitetsproblemer |
| Emballage og logistik | Egen emballage med tilpasset mærkning; strategisk havnenærhed for effektiv skibsfart | Mulighed for privat mærkning; konsoliderede forsendelser; optimerede fragtomkostninger |
Nøgle takeaway: Vertikal integration eliminerer den variabilitet og kommunikationshuller, der opstår, når man er afhængig af eksterne underleverandører. Hvert kritisk procestrin er under vores direkte kontrol, hvilket sikrer ensartet kvalitet og hurtig reaktion på eventuelle problemer, der opstår.
Standard tapebredder og -længder passer ikke til alle produktionslinjer. Vores tilpassede konverteringsfunktioner sikrer, at den tape, du modtager, er præcist tilpasset dit applikationsudstyr og proceskrav:
| Tilpasningsmulighed | Tilgængelige specifikationer | Typisk anvendelse |
| Bredde | 6 mm til 1.200 mm, i intervaller på 1 mm | Matchende tapebredde til rørdiameter eller automatiseret dispenseråbning |
| Længde | 10 m til 500 m (eller længere, underlagt grænser for rullediameter) | Minimering af rulleskiftefrekvens; matchning til automatiseret dispenserkapacitet |
| Kernestørrelse | 3-tommer (76 mm), 6-tommer (152 mm) eller metriske ækvivalenter; brugerdefineret kerne I.D. tilgængelig | Kompatibilitet med dit eksisterende dispenseringsudstyr eller manuelle applikatorer |
| Emballage | Krympeindpakkede ruller; karton emballage; palleteret forsendelse; privat mærkning | Reduktion af affaldshåndtering på dit produktionsgulv; mærkekonsistens for distributører |
| Udstansning | Brugerdefinerede former og størrelser til specifikke applikationsbehov | Forudskårne båndskiver til isoleringsstiftdækning; brugerdefinerede plastre til lokal forsegling |
Ud over det fysiske produkt tilbyder vi en række understøttende tjenester, der øger værdien af vores partnerskab og reducerer den administrative byrde på dine indkøbs- og ingeniørteams:
Vi forstår, at produktionsplaner kan være uforudsigelige. Vores forsyningskædemodel er designet til at give den fleksibilitet, som producenter af store mængder kræver:
| Fleksibilitet Option | Hvad det betyder | Fordel for digr Operation |
| Sikkerhedsaktiebeholdning | Vi opretholder et sikkerhedslager af vores mest populære tapekvaliteter for at imødekomme presserende ordrer | Uventede stigninger i efterspørgslen eller ændringer i produktionsplanen kan imødekommes uden forlængede leveringstider |
| Fremskyndet produktion | Vi kan prioritere hasteordrer, når der opstår uforudset efterspørgsel | Produktionsændringer med kort varsel er imødekommet; produktionslinjer forbliver i drift |
| Forecast-baseret planlægning | Vi arbejder sammen med dit indkøbsteam for at udvikle nøjagtige efterspørgselsprognoser og tilpasse produktionsplaner | Konsekvente leveringstider; reduceret risiko for forsyningsafbrydelser; optimeret produktionseffektivitet |
Vi definerer vores rolle ikke som leverandør af klæbende produkter, men som en teknisk partner investeret i din succes. Denne forpligtelse manifesterer sig i fem kerneprincipper, der styrer ethvert kundeforhold:
Efterhånden som industrier verden over bevæger sig mod mere bæredygtig fremstillingspraksis, er vi forpligtet til at reducere det miljømæssige fodaftryk af vores drift og produkter. Vores bæredygtighedsinitiativer omfatter:
| Initiativ | Nuværende status | Fremtidig retning |
| ISO 14001-certificeret miljøledelse | Fuldt implementeret og certificeret | Kontinuerlig forbedring gennem årlige miljøvurderinger |
| Programmer til reduktion af opløsningsmidler | Aktiv overgang til vandbaserede klæbesystemer | Reducerede VOC-emissioner; forbedret arbejdssikkerhed; overholdelse af lovgivningen |
| Genanvendelig emballage | Forsendelse af kartoner og kernematerialer lavet af genanvendelige materialer, hvor det er muligt | Tilskyndelse til genbrug af brugte kerner og emballage hos kunder |
| Råstofforvaltning | Arbejder med aluminiumsleverandører, der praktiserer ansvarlige indkøb | Evaluering af muligheden for at inkorporere genanvendt aluminiumindhold i folieunderlag |
| Produktets holdbarhed | Fremstilling af tape med forlænget levetid | Reduktion af udskiftningsfrekvens og tilhørende materialeforbrug over livscyklus |
Vi ser ikke bæredygtighed som et markedsføringsbudskab, men som en løbende forbedringsrejse. Vi glæder os over dialog med vores kunder om, hvordan vi i fællesskab kan reducere miljøpåvirkningen og samtidig opretholde de præstationsstandarder, dine applikationer kræver.
Succesfulde partnerskaber bygger på gensidig respekt og fælles indsats. For at muliggøre det mest produktive samarbejde beder vi vores kunder:
Vi leder ikke efter kortsigtede transaktioner. Vi søger langsigtede relationer med partnere, der værdsætter kvalitet, pålidelighed og innovation lige så meget som os. Uanset om du er en global producent af apparater, en specialkonverter eller et ingeniørfirma, der udforsker nye løsninger til termisk styring, inviterer vi dig til at opleve den forskel, som ægte partnerskab gør. Kontakt os for at begynde en samtale om dine behov og forhåbninger - og lad os bygge en fælles fremtid sammen.
Vores firma har været engageret i båndproduktionsindustrien i mere end 20 år og har fokuseret på forskellige Typer af aluminiumsfoliebånd, skumbånd, køleskabsbånd osv.
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, vest for Yingbin Avenue, Economic Development Zone, Suqian City, Jiangsu -provinsen, Kina
Miya Miao
E -mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Brugerdefinerede ODM -køleskabsfolie klæbende bånd Producenter