Maskinkompatibilitet er ikke etableret af et maskinmærke eller model alene. En kandidat varmeforseglet aluminiumsfolietape skal kontrolleres i forhold til den fakterke grænsefladetemperatur, ophold, tryk, foringsfjernelsessekvens og banehåndtering på produktionslinjen. Denne vejledning giver en praktisk kvalifikationstilgang uden at antage en universel maskinliste eller aktiveringstemperatur.
Heat-seal tape er kompatibel med en produktionslinje, når dens produktspecifikke aktiveringsbetingelser, linerhåndtering og banestabilitet kan opretholdes af det faktiske udstyr under de tilsigtede produktionsforhold.
Den samme maskinmodel kan give forskellige resultater, når ophold, tryk, temperaturkontrol, værktøj, substrat eller linjehastighed ændres. Rutinemåling og et kontrolleret forsøg er mere pålidelige end at antage kompatibilitet fra udstyrsmodellen eller et sæsonbestemt temperaturestimat.
Tjek fem faktorer sammen: temperaturen ved limningsgrænsefladen; opholdstid ved den planlagte linjehastighed; tryk- og kontaktensartethed over bindingsområdet; rækkefølgen og konsistensen af linerfjernelse; og webstabilitet, herunder spænding, fodring og registrering. Et misforhold i en enkelt faktor kan påvirke produktionen eller obligationskvaliteten.
Foringen forbliver ikke nødvendigvis i den opvarmede zone. I nogle monteringsprocesser fjernes det før varmeforsegling; i andre understøtter den udstansning, positionering eller fremføring. Bekræft den faktiske processekvens, før du vurderer foringens udsættelse for varme.
Linervalg er derfor både en materiale- og en udstyrsbeslutning. De relevante spørgsmål er, om foringen udløses på det ønskede sted, om tapen kan placeres konsekvent, og om rullen eller den udstansede del kan fremføres uden at rive, krølle eller flytte sig.
For konstruktionsdetaljer, se Varmeforseglet aluminium (HSL) folietape med liner ; for det linerløse format, se Omfattende guide til HSL folietape uden liner .
| Liner type | Håndtering på linjen | Tjek før godkendelse | |
| PET film liner | Filmforing kan understøtte ensartet håndtering og udstansning, afhængigt af kvaliteten. | Tjek udløserkraft, statisk, krølning, spænding og registrering ved produktionshastighed. | |
| Kraft papir liner | Papirforing kan passe til manuel eller halvautomatisk håndtering og konvertering. | Kontroller fugttilstand, kantrivning, frigørelse og fremføring ved den tilsigtede hastighed. | |
| CCK liner | Lerbelagt overflade giver en glat frigivelsesflade; klassespecifik frigivelsesadfærd skal bekræftes. | Tjek frigørelseskraftens konsistens, udstansningskvalitet, opbevaring og fjernelse af foring. | |
| Ingen liner | Fjerner trinnet til fjernelse af liner, men forlader konstruktionen uden en frigørelsesbagside. | Tjek vikling, blokering, overfladebeskyttelse, banespænding, fremføring og registrering. |
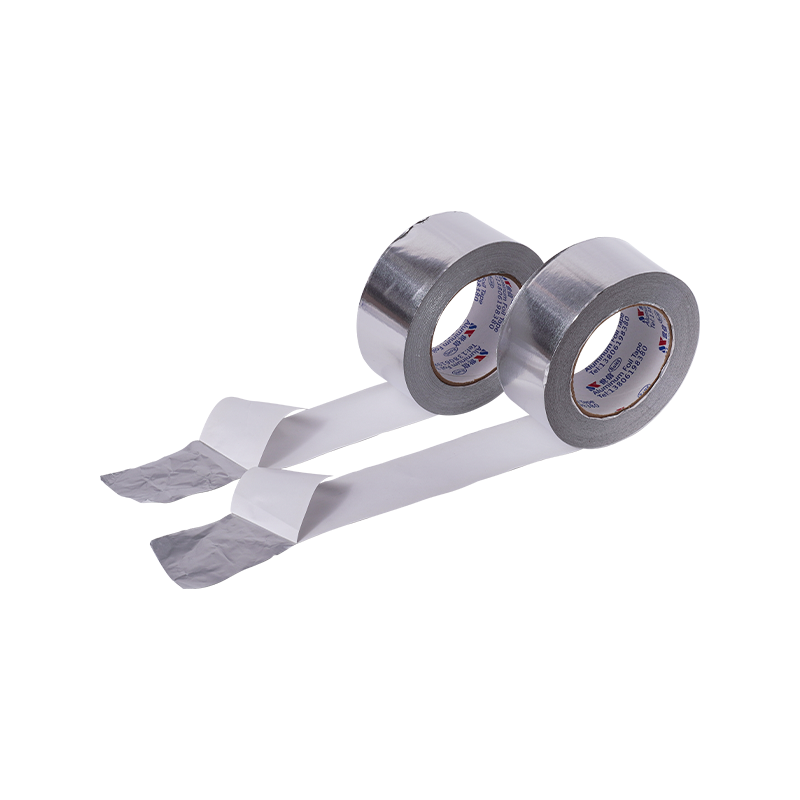
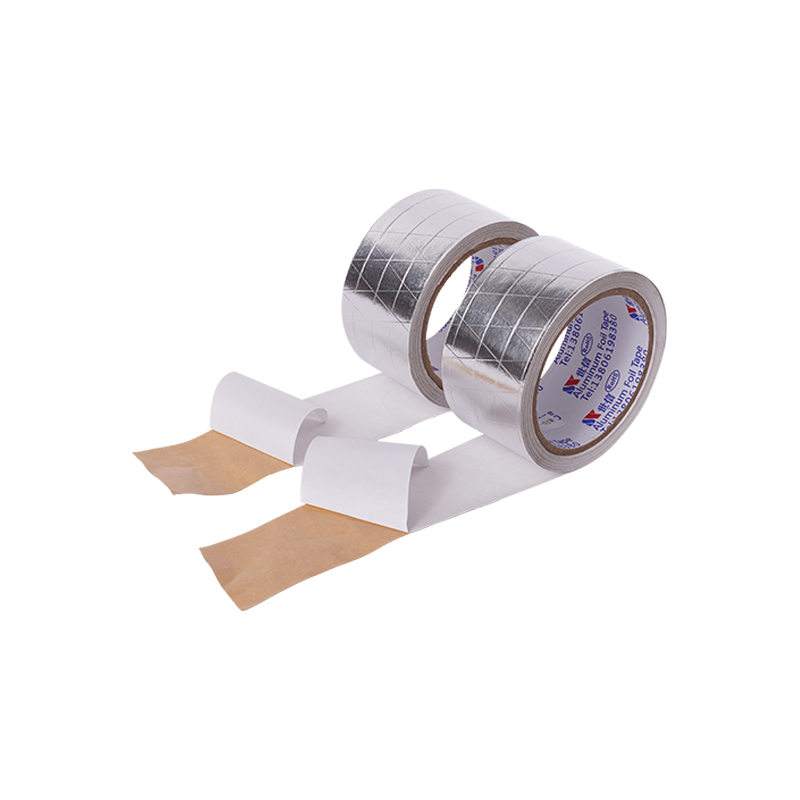
 HSL folietape med liner til varmeforsegling Foret HSL folietape kombinerer aluminiumsfolie, varmeforseglingslag og release liner, hvilket gør det relevant, hvor linerhåndtering og udstansning definerer maskinkompatibilitet. Se produkt →
Forskellige udstyrslayouter stiller forskellige krav til varmeoverførsel, tryk, linerfjernelse og banehåndtering. Gennemgå den proces, der faktisk bruges i stedet for at stole på en generisk kompatibilitetsliste for maskinmærker.
Opvarmet plade eller presse. Båndet placeres ved den specificerede grænseflade, derefter påføres varme og tryk for den validerede dvælning. Kontroller fiksturstøtten, justeringen og trykfordelingen, og bekræft, når udløserbeklædningen er fjernet.
Kontinuerligt opvarmet rulle- eller lamineringsudstyr. Hvis applikationen bruger en bevægelig bane, påvirkes opholdet af længden af den opvarmede zone og linjehastigheden. Bekræft, at klæbemidlet kan nå de nødvendige aktiveringsbetingelser, mens vævsspændingen og kontakten forbliver stabil.
Automatiseret placering eller konverteringslinje. Tjek udstanset frigørelse, fjernelse af foring, fremføringsvej, registrering og rullestabilitet. For linerless konstruktioner, tjek også vikling, opbevaring, blokering og fritliggende overfladebeskyttelse.
 Linerless HSL folietape til automatiske varmeforseglingslinjer Foringsfri aluminiumsfolietape med varmeforseglet frontlag, velegnet til automatiserede linjer, der kan håndtere en ikke-understøttet bane og ikke behøver manuel afrivning. Se produkt →
Et bånd er kun kompatibelt, når dets produktspecifikke aktiveringsbetingelser kan opfyldes konsekvent af maskinen. Udstyret skal også styre kontakt, håndtering og linjehastighed. Et bredere aktiveringsvindue kan give mere procestolerance, men den nøjagtige karakter og faktiske forsøg afgør, om kombinationen er egnet.
Diagrammet illustrerer princippet om et driftsvindue overlap. Det er kun konceptuelt og repræsenterer ikke aktiveringstemperaturer for noget Shixin-produkt. Brug de tekniske data for den valgte kvalitet og mål fra den faktiske limningsgrænseflade.
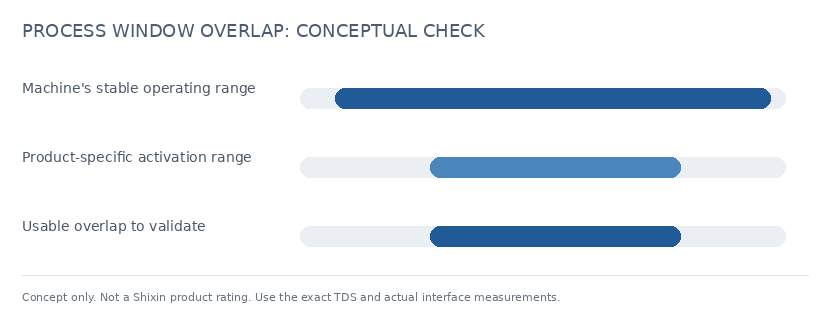
Figur 1: Konceptuel illustration af overlapningen mellem maskinkapacitet og et produktspecifikt aktiveringsområde. Det er ikke en produktspecifikation.
Planlæg forsøget omkring den faktiske tapekvalitet, substrat, udstyr og acceptkriterier. Prøvemængden og forsøgets varighed bør aftales i henhold til produktionsprocessen i stedet for at være et universelt minimum.
Registrer grænsefladetemperatur, udstyrsindstillingspunkt, ophold, tryk, linjehastighed, rækkefølge for fjernelse af liner og banespænding. Brug egnede målemetoder, og hold de samme underlag og fastgørelsesforhold under sammenligning.
Sammenlign de målte maskinforhold med aktiveringskravene i de tekniske data for den nøjagtige tapekvalitet. Hvis forholdene ikke overlapper pålideligt eller efterlader for lille procesmargin, skal målemetode, værktøj, indstillinger eller tapekonstruktion gennemgås med leverandøren før produktion.
Hvis leverandøren definerer et aktiveringsområde, skal du køre forsøg på passende punkter inden for det godkendte område. Inspicer bindingskvaliteten og test afskalnings- eller holdeevnen efter den kundedefinerede konditionering. Arbejd ikke uden for produktvejledningen blot for at tvinge en binding.
Optag jam, tårer, krøller, liner-release afbrydelser, registreringsskift og den nedetid, de forårsager. Disse observationer hjælper med at identificere håndterings- og fodringsproblemer, som en skrælningstest måske ikke alene afslører.
Test tapen på det faktiske PP, PE, ABS eller andet underlag, der bruges på linjen, og konditioner samlingen i henhold til applikationskravene. Substratkompatibilitet og maskinkompatibilitet er separate kontroller. For bredere materialevalg og karakterspecifik validering, se Varmeforseglet aluminiumsfolietape til varmeelementer .
Følgende symptomer kan skyldes materialet, udstyrsindstillingerne, underlaget eller interaktionen mellem dem. Behandl dem som diagnostiske spor, ikke bevis på, at selve båndet er defekt.
Stil kompatibilitetsspørgsmål under tilbud og prøveudtagning, mens konstruktions- og konverteringsformatet stadig kan gennemgås før produktionsgodkendelse.
En leverandør, der kan levere produktspecifikke data og understøtte et kontrolleret forsøg, gør kvalificering mere effektiv. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) fremstiller varmeforseglende aluminiumsfolietape i linerløse og liner-backed konstruktioner. Udvalgte designs med liner-bagside kan kombinere et varmeforseglet klæbemiddel på den ene side med et trykfølsomt klæbemiddel på den anden; slippapiret eller filmen beskytter det trykfølsomme ansigt. Brugerdefinerede bredder og rulleformater kan diskuteres i henhold til projektet. ISO 9001 is ledelsessystem certificeringer; gældende RoHS/REACH-erklæringer og SGS-testrapporter skal matches til det nøjagtige produkt og testomfang.
 Brugerdefineret HSL folietape med stærk klæbende PET liner Tilpasset varmeforseglende aluminiumsfolietape med PET-foring og højklæbende klæbemiddel, relevant til elektronik og varmebindinger, der har brug for restfri fjernelse af foring. Se produkt →
Kan et varmeforseglet foliebånd køre på forskellige typer produktionsudstyr?
Nogle gange, men kun hvis hver proces opfylder kravene til den valgte konstruktion. En liner-backed tape kan kræve et defineret liner-fjernelsestrin, mens en linerless tape har brug for passende oprulning og banekontrol. Kvalificer hver linje separat ved hjælp af dets faktiske substrat, indstillinger og acceptkriterier.
Betyder et bredere aktiveringsvindue altid bedre kompatibilitet?
Et bredere vindue kan give processen mere tolerance over for normal variation, men det garanterer ikke bindingsstyrke eller ydeevne ved slutbrug. Bekræft de faktiske maskinbetingelser, substrat- og færdigmonteringstestresultater for den valgte kvalitet.
Er linerfri varmeforseglingstape hurtigere på hver maskine?
Nej. Linerless tape fjerner liner-fjernelsestrinnet, men det øger ikke automatisk gennemløbet. Udstyret skal stadig kontrollere vikling, banespænding, fremføring, overfladebeskyttelse og registrering. For linerless konstruktion detaljer, se vores HSL folietape uden liner guide .
Hvor meget prøvetape har en kompatibilitetsprøve brug for?
Der er ingen universel prøvelængde. Aftal mængden med leverandøren baseret på opsætningsspild, forsøgets varighed, antallet af procesbetingelser, gentagne tests og produktionsformatet. Højhastigheds- eller forlængede forsøg kan kræve yderligere materiale for at bekræfte ensartet håndtering på tværs af ruller.
Vores firma har været engageret i båndproduktionsindustrien i mere end 20 år og har fokuseret på forskellige Typer af aluminiumsfoliebånd, skumbånd, køleskabsbånd osv.
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, vest for Yingbin Avenue, Economic Development Zone, Suqian City, Jiangsu -provinsen, Kina
Miya Miao
E -mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Brugerdefinerede ODM -køleskabsfolie klæbende bånd Producenter